Fortschrittliche Halbleiterverpackungen führen zu schwerwiegenden thermischen Schwachstellen. Komponenten wie 2,5D/3D-ICs und Chiplets bieten eine enorme Dichte auf kleinstem Raum. Diese Dichte vergrößert die Herausforderungen bei der Wärmeableitung drastisch. In diesen Paketen dehnen sich verschiedene Materialien mit sehr unterschiedlichen Geschwindigkeiten aus. Ingenieure bezeichnen dieses Phänomen als Nichtübereinstimmung des Wärmeausdehnungskoeffizienten (CTE). Solche Fehlanpassungen führen immer wieder zu katastrophalen Feldausfällen. Sie lösen massive Gewährleistungsansprüche aus. Sie führen häufig zur sofortigen Disqualifizierung des Anbieters. Sie benötigen eine robuste Methode zur Validierung von Verpackungsdesigns vor der Serienproduktion. Dieser Artikel bietet Testentwicklungs- und Beschaffungsteams einen strengen, evidenzbasierten Rahmen. Sie erfahren, wie Sie physikalische Fehlermodi richtig an bestimmte Testmethoden anpassen. Wir begleiten Sie bei der gründlichen Bewertung Ihrer Ausrüstung. Wir helfen Ihnen auch dabei, die idealen Klimatestkammern für Ihre spezifischen Halbleiterzuverlässigkeitsprotokolle auszuwählen.
Wichtige Erkenntnisse
Die Auswahl der richtigen Klimaprüfkammer hängt davon ab, ob spezifische Fehlerarten der Verpackung (Delamination, Lötermüdung) mit der richtigen Prüfmethodik (ESS vs. Thermoschock) in Einklang gebracht werden.
Bei den Bewertungskriterien muss die messbare Leistung im Vordergrund stehen: Übergangsrampenraten, thermische Gleichmäßigkeit und Einhaltung strenger JEDEC- und MIL-STD-Standards.
Die Gesamtbetriebskosten (TCO) gehen über den Kaufpreis hinaus; Die Anforderungen an die Versorgungseinrichtungen, der Energieverbrauch und die Ausfallzeit bei der Kalibrierung sind entscheidende Faktoren für die Auswahl.
Danble Climate Test Chambers beseitigen häufige Engpässe bei Zuverlässigkeitstests mit präzisen Steuerungsalgorithmen und überprüfbaren Datenprotokollierungsfunktionen.
Der Business Case: Festlegung von Erfolgskriterien für die Zuverlässigkeit von IC-Gehäusen
Schlechte Testprotokolle lähmen Hardwarehersteller. Falsche Pässe schicken defekte Einheiten auf den Markt. Unter normalen Betriebsbedingungen fallen diese Einheiten schließlich aus. Lassen Sie uns bestimmte physische Fehlermodi ihren realen Auswirkungen zuordnen. Im Chipsubstrat kommt es häufig zu Mikrorissen. Hohlräume bei der Die-Befestigung entstehen, wenn sich der Klebstoff nicht gleichmäßig ausdehnt. Bei wiederholten Temperaturwechseln kommt es zum Bruch der Drahtverbindung. Jeder Fehlertyp beeinträchtigt die Gerätezuverlässigkeit erheblich. Wenn Ihre Tests diese Mängel nicht erkennen, müssen Sie mit Produktrückrufen rechnen. Ihr Markenruf erleidet massiven Schaden.
Compliance bleibt für die Qualifizierung von Tier-1-Anbietern nicht verhandelbar. Die Halbleiterindustrie ist auf strenge Prüfstandards angewiesen. Für Temperaturwechsel müssen Sie sich an JEDEC JESD22-A104 halten. Dieser Standard schreibt bestimmte Rampenraten und Verweilzeiten vor. Für extreme Umgebungen müssen Sie außerdem MIL-STD-883 Methode 1011 erfüllen. Diese regulatorischen Rahmenbedingungen gewährleisten die grundlegende Haltbarkeit der Komponenten.
Gemeinsame branchenübliche Validierungsstandards
Standard | Fokusbereich | Typische Anwendung |
|---|---|---|
JEDEC JESD22-A104 | Temperaturwechsel | Zuverlässigkeit von Lötverbindungen in Verbraucher-ICs |
MIL-STD-883 Methode 1011 | Thermoschock | Verpackungen für Luft- und Raumfahrt und Verteidigung |
Wie sieht eigentlich ein erfolgreiches Testprogramm aus? Ein Premium-Validierungsprozess erfordert drei Kernelemente:
Absolute Wiederholbarkeit: Das System muss das exakt gleiche thermische Profil hunderte Male mit identischen Ergebnissen ausführen.
Automatisierte Rückverfolgbarkeit: Controller müssen jeden Datenpunkt sicher protokollieren, ohne dass ein manueller menschlicher Eingriff erforderlich ist.
Fehlererkennungsgenauigkeit: Der Screening-Prozess muss sowohl falsch-negative als auch falsch-positive Ergebnisse minimieren.
Sie benötigen absolutes Vertrauen in Ihre Testergebnisse. Qualitätssicherungsteams sind vollständig auf genaue Daten angewiesen.
Bewertete Methoden: Thermoschock vs. Umweltstress-Screening (ESS)
Sie müssen die richtige Testmethode für Ihre spezifischen Ziele auswählen. Ingenieure verlassen sich hauptsächlich auf zwei unterschiedliche Ansätze. Dabei handelt es sich um Thermoschock- und Umweltstress-Screening (ESS). Jedes dient einem einzigartigen Zweck im Validierungslebenszyklus.
Vergleichstabelle der Methoden
Methodik | Primärer Anwendungsfall | Mechanismus | Am besten für |
|---|---|---|---|
Thermoschock | Katastrophale Nichtübereinstimmungserkennung | Sofortiger Transfer zwischen Zonen | Validierung des Prototyp-Designs |
ESS Radfahren | Identifizierung latenter Mängel | Kontrollierte lineare Rampenraten | Screening in der Produktionslinie |
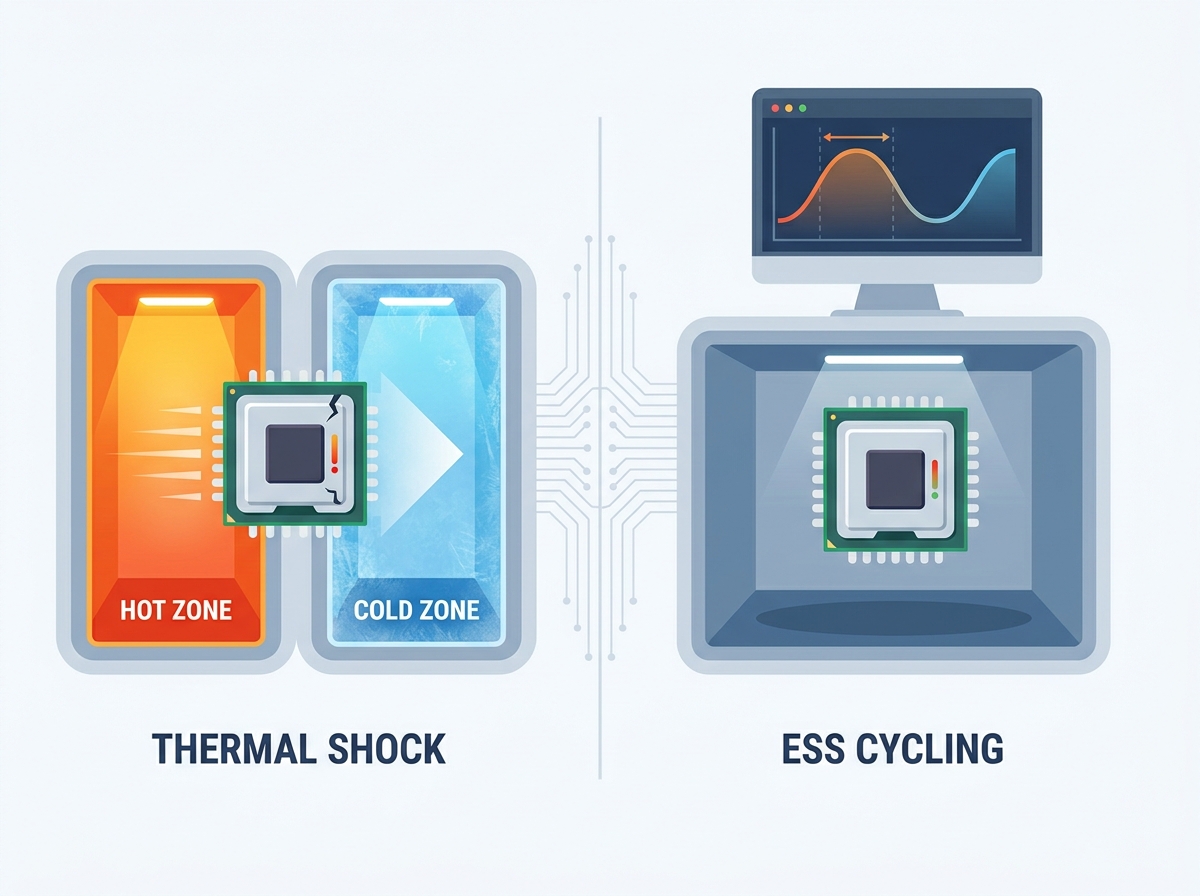
Thermoschockkammern bringen Komponenten an ihre absoluten Grenzen. Sie können zwischen Elevator- oder Liquid-to-Liquid-Systemen wählen. Ihr Hauptanwendungsfall ist die schnelle Erkennung katastrophaler CTE-Fehlanpassungen. Der Mechanismus basiert auf einer sofortigen Übertragung. Ein mechanischer Korb bewegt Geräte zwischen extrem heißen und extrem kalten Zonen. Die Übergangszeiten liegen oft unter zehn Sekunden. Dieser heftige Temperaturwechsel erzwingt eine sofortige physische Expansion und Kontraktion. Die Logik der engeren Wahl erfordert die Verwendung von Thermoschock während der Prototypenphase. Es hilft Ihnen, grundlegende Designfehler frühzeitig zu erkennen. Es erzwingt sofortige Ausfälle in schlecht entwickelten Paketen.
Kammern mit schnellem Temperaturwechsel ermöglichen das Screening von Umweltbelastungen. Wir bezeichnen diese oft als ESS-Kammern. Ihr Hauptanwendungsfall konzentriert sich auf die Identifizierung latenter Herstellungsfehler. Sie erreichen dies, ohne die Grenzen des Komponentendesigns zu überschreiten. Der Mechanismus nutzt kontrollierte, lineare Rampenraten. Sie können die Kammer so programmieren, dass sich die Temperatur um 5 °C bis 15 °C pro Minute ändert. Die Komponenten bleiben innerhalb eines einzigen Arbeitsbereichs stationär. Die Kammerumgebung selbst verändert die Temperatur um sie herum. Durch die Auswahllogik ist ESS für das Screening in der Produktionslinie unerlässlich. Sie nutzen ESS auch zur Langzeitsimulation von Ermüdungserscheinungen. Es ahmt die tatsächliche thermische Belastung eines Geräts während seiner Betriebslebensdauer genau nach.
Kernbewertungsdimensionen für Klimaprüfkammern
Rampenraten und Wiederherstellungszeiten
Die Bewertung von Klimatestkammern erfordert eine gründliche technische Prüfung. Sie müssen über einfache „Höchstgeschwindigkeits“-Behauptungen hinausblicken. Präzise, lineare Rampenraten sind bei ESS-Prozeduren weitaus wichtiger. Wenn eine Kammer zu schnell abkühlt, kommt es zu einem unerwünschten Thermoschock. Dies beeinträchtigt die Integrität eines ESS-Tests. Die Temperatur muss in einer vollkommen geraden Linie sinken.
Sie müssen die Kompressorkapazität sorgfältig im Vergleich zu Ihrer Nutzlastmasse abwägen. Platten mit hoher Dichte verfügen über eine erhebliche thermische Masse. Die Prüfung dieser schweren Belastungen erfordert eine wesentlich höhere Wärmeauskopplungsleistung. Ein kleiner Kompressor kann im leeren Zustand schnelle Anstiegsraten erreichen. Wenn es jedoch mit Silizium und Kupfer beladen ist, wird es große Probleme haben. Es bleibt hinter dem programmierten Profil zurück. Diese Verzögerung macht den gesamten Testlauf ungültig.
Räumliche Temperaturgleichmäßigkeit
Die Luftströmungsdynamik hat großen Einfluss auf die Prüfgenauigkeit. Sie müssen sich mit der ernsten Gefahr von Kälte- oder Hitzestellen befassen. Diese Variationen treten innerhalb des Testarbeitsbereichs auf. Wenn die Luft nicht gleichmäßig zirkuliert, erfahren die Komponenten unterschiedliche Temperaturen. Eine Ecke des Tabletts könnte eine Temperatur von 125 °C haben. In einer anderen Ecke werden möglicherweise nur 120 °C erreicht.
Sie müssen strenge akzeptable Steigungsschwellenwerte festlegen. Typischerweise ist eine Abweichung von ±0,5 °C bis ±1,0 °C erforderlich. Diese enge Toleranz stellt sicher, dass alle Komponenten auf einem Tablett der gleichen Belastung ausgesetzt sind. Eine schlechte räumliche Einheitlichkeit führt zu inkonsistenten Ergebnissen. Dadurch können defekte Einheiten den Prüfprozess bestehen. Es zwingt Sie dazu, Ihren gesamten Datensatz in Frage zu stellen.
Datenintegritäts- und Compliance-Protokollierung
Die moderne Halbleitervalidierung erfordert eine strenge Dokumentation. Sie müssen die Fähigkeiten der Controller-Software bewerten. Ältere Systeme basieren auf einfachen Kartenschreibern. Heutige Tier-1-Audits erfordern digitale Präzision.
Sie müssen eine manipulationssichere Datenprotokollierung mit Zeitstempel benötigen. Das System muss Temperatur und Luftfeuchtigkeit in genauen Zeitabständen erfassen. Diese Daten sollten für QA-Compliance-Audits nativ exportiert werden. Die Software soll verhindern, dass Bediener historische Protokolle ändern. Es muss automatisch verschlüsselte Berichte generieren. Dieses Maß an Datenintegrität schützt Sie bei Lieferantenqualifizierungsaudits.
Implementierungsrealitäten: Umgang mit Einführungsrisiken und versteckten Kosten
Anlagengrundriss und Versorgungsvoraussetzungen
Hochleistungsprüfgeräte erfordern eine robuste Infrastruktur. Sie müssen die physischen Gegebenheiten Ihrer Einrichtung berücksichtigen. Diese fortschrittlichen Maschinen verbrauchen erheblichen Strom. Hochleistungs- Klimaprüfkammern erfordern spezielle Versorgungseinrichtungen, um sicher zu funktionieren. Sie müssen Ihr Labor vor der Installation ordnungsgemäß vorbereiten:
Spezielle 3-Phasen-Stromkreise, die hohen Dauerlasten standhalten können.
Verstärkte Bodenplatten zur Unterstützung schwerer Kompressorrahmen.
Ausreichende HVAC-Belüftung, um eine erhebliche Ableitung der Umgebungswärme zu gewährleisten.
Ausreichender Freiraum, um den Zugang für routinemäßige Wartungsarbeiten zu ermöglichen.
Kühlanforderungen führen zu einer weiteren Ebene der Anlagenplanung. Sie müssen zwischen wassergekühlten und luftgekühlten Kondensatoren wählen. Wassergekühlte Systeme erfordern spezielle Kältemaschinen und Wasserleitungen. Sie bieten eine überlegene Effizienz, erfordern jedoch eine komplexe Installation. Luftgekühlte Systeme bieten eine einfachere Platzierung. Sie geben jedoch große Mengen Wärme an Ihre Laborumgebung ab. Sie müssen das HVAC-System Ihrer Anlage entsprechend aufrüsten.
Verbrauchsmaterialien und Energieeffizienz
Ultraschnelle Übergangsraten erfordern zusätzliche Kühlsysteme. Herkömmliche mechanische Kühlung reicht oft nicht aus. Ingenieure nutzen flüssigen Stickstoff (LN2) oder flüssiges CO2. Diese Verbrauchsmaterialien beschleunigen die Abkühlgeschwindigkeit drastisch. Sie führen zu einer einzigartigen Betriebsdynamik. Sie müssen kryogene Lagertanks verwalten. Sie müssen isolierte Rohrleitungen durch Ihre Anlage verlegen.
Sie sollten den stationären Energieverbrauch gründlich bewerten. JEDEC-Testzyklen laufen oft über mehrere Wochen ununterbrochen. Die Kompressoren laufen rund um die Uhr. Sie müssen sicherstellen, dass Ihre elektrische Infrastruktur dieser kontinuierlichen Belastung standhalten kann. Effiziente Isolierung und intelligente Kompressorstufen tragen dazu bei, Spitzenstrombedarf zu mindern.
Ausfallzeiten bei Wartung und Kalibrierung
Prüfgeräte stehen unter enormer Belastung. Sie müssen sich mit der Realität der Sensordrift im Laufe der Zeit auseinandersetzen. Temperaturfühler verlieren naturgemäß nach Tausenden von thermischen Zyklen ihre exakte Präzision.
Die vorbeugende Wartung hochbelasteter Kältekomponenten bleibt weiterhin Pflicht. Kompressoren mit extremen Heiß-Kalt-Übergängen unterliegen einem starken mechanischen Verschleiß. Sie müssen routinemäßige Ölwechsel und Ventilinspektionen einplanen. Wenn Sie diese notwendige Kalibrierungsausfallzeit einplanen, sorgen Sie dafür, dass Ihre Produktionslinien reibungslos laufen.
Wie Danble-Klimaprüfkammern das Risiko der Halbleitervalidierung verringern
Technische Wahrheit statt Versprechen
Danble gibt messbarer Technik Vorrang vor leeren Marketingaussagen. Wir beschreiben detailliert die spezifischen Kompressorarchitekturen, die unsere Systeme antreiben. Wir nutzen robuste Kaskaden-Kühlanlagen. Diese Aufbauten gewährleisten eine schnelle Wärmeauskopplung auch unter massiven Lastbedingungen. Unsere Ingenieure optimieren sorgfältig die internen Luftstromkonstruktionen. Wir verwenden Hochgeschwindigkeitsgebläse mit variabler Geschwindigkeit. Diese spezielle Kombination garantiert thermische Gleichmäßigkeit bei hoher IC-Tray-Belastung. Es kommt nie zu stagnierenden Lufteinschlüssen im Arbeitsbereich.
Kontrollpräzision
Präzise Tests basieren auf einer ausgefeilten Steuerungslogik. Wir heben die fortschrittlichen SPS/HMI-Controller-Funktionen von Danble hervor. Diese Controller ermöglichen eine exakte Profilreplikation. Sie nutzen hochentwickelte PID-Algorithmen. Diese Algorithmen eliminieren Temperaturüberschreitungen während kritischer JEDEC-Rampen vollständig. Sie verhindern ein Unterschwingen bei der Stabilisierung bei extrem kalten Verweilzeiten. Ihre Bauteile erfahren genau das programmierte Belastungsprofil. Sie erreichen bei jeder Testcharge absolute Sicherheit.
Skalierbarkeit und Integration
Moderne Fabriken erfordern eine nahtlose Geräteintegration. Danble entwickelt Kammern speziell für automatisierte Halbleiterproduktionsumgebungen. Wir statten jede Einheit mit standardmäßigen industriellen Kommunikationsanschlüssen aus. Unsere Systeme bieten vollständige API-Bereitschaft. Sie können sie direkt an Ihre Fabrikautomatisierungsnetzwerke anschließen. Sie kommunizieren nahtlos mit Ihren zentralen Manufacturing Execution Systemen (MES). Diese Integration ermöglicht eine Fernüberwachung und eine automatisierte Rezeptauswahl. Dadurch werden menschliche Fehler aus der Testgleichung entfernt.
Abschluss
Die Bewertung der Zuverlässigkeit von Geräten erfordert einen methodischen Ansatz. Passen Sie zunächst die Kammer perfekt an Ihren spezifischen Verpackungsstresstest an. Verstehen Sie, ob Sie einen Thermoschock oder einen schnellen ESS-Zyklus benötigen. Zweitens: Überprüfen Sie die räumliche Gleichmäßigkeit und die linearen Rampenraten sorgfältig. Akzeptieren Sie keine vagen Leistungskennzahlen. Drittens berücksichtigen Sie die Integrationslogistik der physischen Anlage. Stellen Sie sicher, dass Ihr Labor den Anforderungen an Leistung, Bodengewicht und Kühlung gerecht wird.
Die nachweisbare Wiederholgenauigkeit ist der ultimative Indikator für ein erstklassiges Gerät. Zuverlässige Tests schützen direkt den Ruf Ihrer Marke auf dem wettbewerbsintensiven Halbleitermarkt.
Nächster Schritt: Wir ermutigen Beschaffungs- und Qualitätssicherungsingenieure, ihre Bewertung zu vertiefen. Laden Sie noch heute die detaillierten technischen Datenblätter von Danble herunter. Alternativ können Sie auch eine individuelle Lastkapazitätsberatung mit unserem Thermotechnik-Team vereinbaren. Wir helfen Ihnen bei der Auswahl der genauen Kammerkonfiguration, die Ihr Testprotokoll erfordert.
FAQ
F: Welche Rampenrate ist für die JEDEC JESD22-A104-Konformität erforderlich?
A: Die erforderliche Rampenrate hängt stark von der spezifischen ausgewählten Testbedingung ab. Bei den meisten standardmäßigen Temperaturwechselprofilen für Halbleiter liegen die Geschwindigkeiten typischerweise zwischen 10 °C und 15 °C pro Minute. Der Standard schreibt strenge Toleranzen vor, um sicherzustellen, dass die thermische Belastung die Feldbedingungen korrekt simuliert, ohne einen künstlichen Schock auszulösen.
F: Wie berechnen wir die Nutzlastkapazität einer Thermoschockkammer?
A: Sie berechnen die Nutzlastkapazität anhand der spezifischen Wärmekapazität Ihrer Halbleitermaterialien. Sie multiplizieren die Gesamtmasse der Geräte und Tabletts mit ihrer spezifischen Wärme und dem erforderlichen Temperaturdelta. Abschließend dividieren Sie dies durch die Zielübergangszeit, um die erforderliche thermische Entnahmeleistung zu ermitteln.
F: Kann eine einzelne Klimatestkammer sowohl ESS- als auch Thermoschocktests durchführen?
A: Im Allgemeinen nein. Einzonen-Schnellwechselkammern führen ESS durch, indem sie die Temperatur im Arbeitsraum linear ändern. Mehrzonen-Thermoschockkammern nutzen einen mechanischen Korb, um Komponenten sofort zwischen zwei permanent konditionierten heißen und kalten Zonen zu transportieren. Käufer sollten für jede spezifische Methodik spezielle Ausrüstung beschaffen.
F: Was ist das Standardkalibrierungsintervall für Halbleiter-Umwelttests?
A: Die meisten Einrichtungen halten ihre Auditbereitschaft aufrecht, indem sie sich an die ISO 17025-Standards halten. Diese Standards erfordern in der Regel strenge Sensorkalibrierungsintervalle alle 6 bis 12 Monate. Testumgebungen mit hoher Belastung erfordern möglicherweise eine häufigere Kalibrierung, um der natürlichen Drift des Thermoelements entgegenzuwirken.