Ukryte awarie półprzewodników niosą ze sobą ogromne koszty finansowe i reputacyjne dla współczesnych producentów. Awarie w terenie powodują niezwykle kosztowne wycofanie części samochodowych z rynku i trwale niszczą zaufanie do marki. Przewidywalne wydatki kapitałowe związane z rygorystycznymi testami niezawodności skutecznie chronią Twoje zyski. Opakowania o dużej gęstości i zaawansowane węzły procesowe dominują obecnie na światowym rynku elektroniki. Te skomplikowane projekty sprawiają, że ustandaryzowane protokoły testów obciążeniowych są absolutnie obowiązkowe, a nie zalecane. Złożone architektury krzemowe wymagają niezwykłej precyzji, aby dokładnie sprawdzić długoterminową trwałość w cyklu życia. Specjalnie zaprojektowane komory do badań środowiskowych półprzewodników zapewniają możliwość wykonywania powtarzalnych, gotowych do audytu procedur testowych. Zapewniają wysoce kontrolowane środowiska niezbędne do przyspieszonych testów warunków skrajnych w cyklu życia. Dowiesz się, jak dostosować możliwości sprzętu bezpośrednio do rygorystycznych wymagań JEDEC. Zbadamy także podstawowe kryteria oceny i zmapujemy typowe ryzyka związane z wdrażaniem obiektu. Wiedza ta usprawnia proces zakupu sprzętu i zapobiega kosztownym błędom podczas wdrażania.
Kluczowe dania na wynos
Zakup komór do testów środowiskowych półprzewodników wymaga bezpośredniego dostosowania możliwości sprzętu do określonych standardów JEDEC (np. JESD22-A104, JESD22-A110).
Wysokie współczynniki przejścia (szybkości rampowe) i ścisła jednorodność termiczna to główne wyróżniki techniczne, które wpływają zarówno na zgodność, jak i przepustowość produkcji.
Ryzyka związane z wdrożeniem – takie jak ograniczenia użyteczności obiektu i kondensacja podczas szoku termicznego – muszą zostać zmapowane przed utworzeniem krótkiej listy dostawców.
Uzasadnienie biznesowe rygorystycznej zgodności z JEDEC
Rozszerzanie odpowiedzialności w łańcuchach dostaw półprzewodników powoduje ogromne problemy operacyjne. Obecnie komponenty elektroniki użytkowej często spełniają rygorystyczne wymagania bezpieczeństwa motoryzacyjnego. Nowoczesne inteligentne pojazdy wykorzystują tysiące chipów klasy komercyjnej do kluczowych zadań nawigacyjnych. Normy motoryzacyjne, takie jak AEC-Q100, w dużym stopniu wykorzystują ustalone protokoły JEDEC. Gwarantują brak usterek w ekstremalnych zakresach temperatur. Jeśli układ scalony ulegnie awarii podczas eksploatacji autostrady, odpowiedzialność finansowa rośnie wykładniczo. Producenci muszą udowodnić, że ich komponenty wytrzymują ekstremalne obciążenia środowiskowe przez dziesięciolecia.
Korzystanie ze środowisk testowych niespełniających standardów stwarza poważne ryzyko biznesowe. Słaba równomierność temperatury wewnątrz komory powoduje fałszywie dodatnie lub fałszywie ujemne wyniki. Fałszywie negatywy odrzucają doskonale dobre partie, marnując drogie surowce. Fałszywie pozytywne wyniki przekazują wadliwe chipy bezpośrednio do końcowej fazy montażu. Scenariusz ten opóźnia czas wprowadzenia produktu na rynek i często unieważnia lukratywne umowy z dostawcami OEM. Niewiarygodne dane psują harmonogram prac inżynieryjnych i wymuszają bardzo kosztowne przeprojektowanie produktów.
Niezawodne procedury wypalania stanowią potężne narzędzie zarządzania wydajnością. Wielu kierowników produkcji błędnie postrzega testy wypalania jako proste wąskie gardło kontroli jakości. Zamiast tego systematycznie eliminuje błędy związane ze śmiertelnością noworodków, zanim nastąpi ostateczna wysyłka. Rejestrujesz krytyczne dane dotyczące awarii na początku cyklu produkcyjnego. Inżynierowie wykorzystują tę pętlę sprzężenia zwrotnego do ciągłej optymalizacji procesów produkcyjnych na wcześniejszych etapach. Marże zysku znacznie się poprawiają, gdy zaprzestanie się pakowania płytek krzemowych z natury wadliwych.
Podstawowe testy warunków skrajnych JEDEC i odpowiadające im wymagania komory
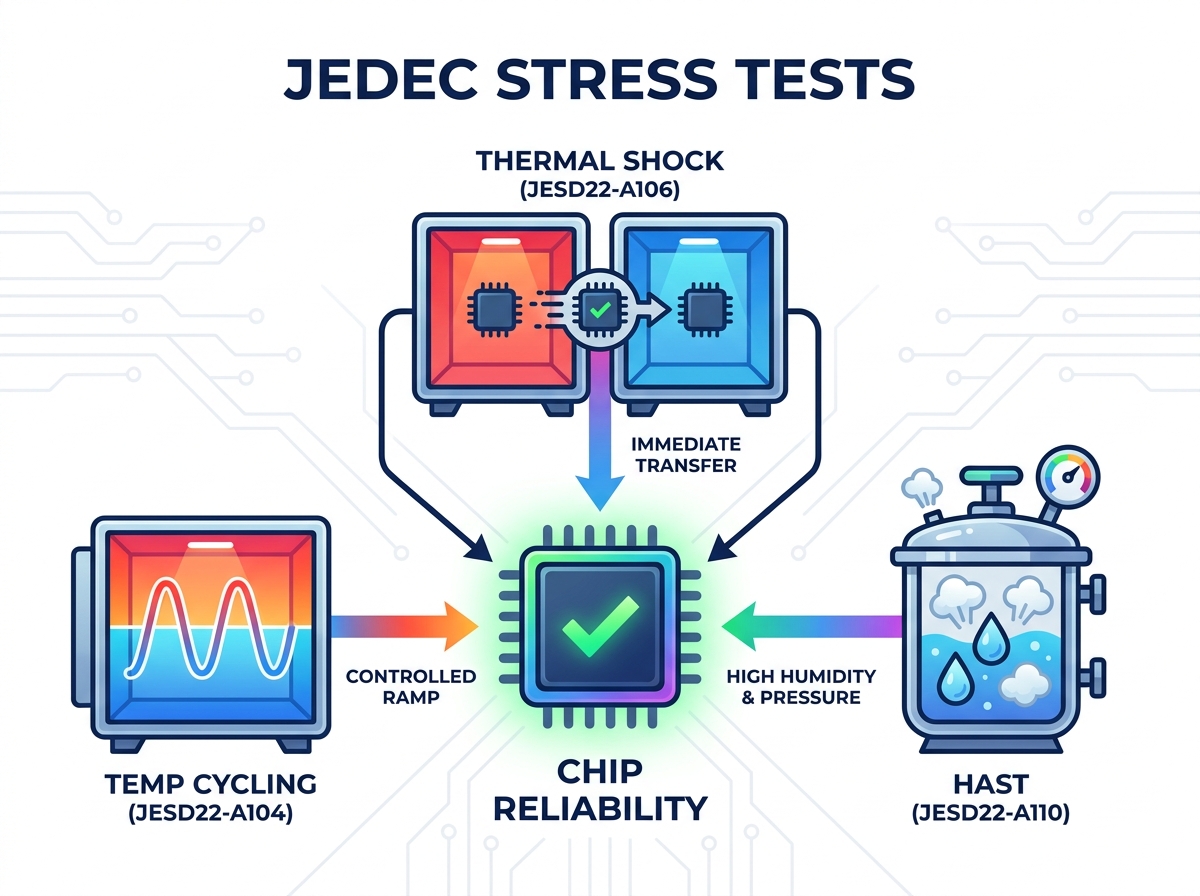
Cykl temperaturowy (JESD22-A104)
Inżynierowie wykorzystują cykliczne zmiany temperatury, aby dokładnie ocenić odporność na naprężenia termomechaniczne. Materiały wewnątrz zapakowanego układu scalonego rozszerzają się i kurczą w bardzo różnym tempie. Te niedopasowane współczynniki rozszerzalności cieplnej powodują poważne zmęczenie złącza lutowanego. Komory muszą zapewniać precyzyjne, kontrolowane tempo narastania, aby wywołać realistyczne naprężenia strukturalne. Operatorzy zazwyczaj programują szybkość przejścia w zakresie od 10°C do 15°C na minutę. Zaawansowane protokoły określają ekstremalne zakresy temperatur od -65°C do +150°C. System kontroli komory musi idealnie trafiać w te cele, bez przeregulowania termicznego. Przekroczenie powoduje nieudokumentowany stres, natychmiast unieważniając cały wielotygodniowy cykl testowania. Wysoce dostrojone regulatory PID regulują elementy grzewcze i chłodzące, aby zachować precyzję.
Testowanie szoku termicznego (JESD22-A106)
Szok termiczny różni się całkowicie od standardowego cyklu kontrolowanej temperatury. Cykliczne zmiany temperatury utrzymują produkt w miejscu, podczas gdy powietrze w komorze stopniowo zmienia temperaturę. Szok termiczny opiera się na natychmiastowych mechanizmach przenoszenia, które powodują agresywne szokowanie elementu. Systemy wykorzystują wyspecjalizowane konstrukcje dwustrefowe lub trzystrefowe do szybkiego transferu powietrze-powietrze. Niektóre starsze protokoły wymagają szoku ciecz-ciecz przy użyciu obojętnych kąpieli chemicznych fluorowęglowych. Niezawodność mechaniczna wewnętrznego kosza transferowego staje się krytycznym punktem awarii. Kosze pneumatyczne muszą przenosić ciężkie produkty między strefami w ciągu kilku sekund. Oczekiwania dotyczące czasu regeneracji komory również decydują o ostatecznym statusie zgodności. Strefa docelowa musi odzyskać określoną temperaturę niemal natychmiast po włożeniu kosza.
Wysoce przyspieszony test obciążeniowy / HAST (JESD22-A110)
Procedury HAST przyspieszają przenikanie wilgoci i wewnętrzną korozję krzemu. Prawidłowe wykonanie standardowych testów temperatury i wilgotności często zajmuje tysiące godzin. HAST skraca ten harmonogram, wykorzystując środowiska testowe pod ciśnieniem i o wysokiej wilgotności. Para pod ciśnieniem niewiarygodnie szybko przepuszcza wilgoć przez masy epoksydowe. Prawidłowa realizacja HAST wymaga wysoce wyspecjalizowanych konstrukcji komór, aby zapewnić bezpieczeństwo. Zbiorniki ciśnieniowe muszą zachować absolutną precyzję podczas długich testów. Środowiska bez kondensacji są absolutnie krytyczne dla dokładnego testowania aktywnego obciążenia. Jeśli na układzie scalonym utworzą się krople wody, nastąpi katastrofalne w skutkach zwarcie elektryczne. Konstrukcja komór o podwójnych ściankach pomaga zapobiegać tworzeniu się tej niebezpiecznej kondensacji we wnętrzu.
Tabela porównawcza standardowych testów JEDEC
Norma testowa | Główny stresor | Typowy zakres temperatur | Kluczowe wymagania dotyczące komory |
|---|---|---|---|
JESD22-A104 | Zmęczenie termomechaniczne | -65°C do +150°C | Precyzyjne prędkości rampowe (10-15°C/min) |
JESD22-A106 | Nagły szok termiczny | -55°C do +125°C | Szybki transfer kosza < 20 sekund |
JESD22-A110 (SZYBKO) | Wilgoć i korozja | +110°C do +130°C | Środowisko pod ciśnieniem, bez kondensacji |
Ocena możliwości komory: cechy a wyniki
Jednorodność cieplna i dynamika przepływu powietrza
Ocena komór oparta wyłącznie na specyfikacjach pustych komór grozi katastrofą operacyjną. Puste komory zawsze wykazują doskonałą równomierność termiczną i błyskawiczne tempo wzrostu. Testy w świecie rzeczywistym obejmują masywne płyty gęsto upakowane w przestrzeni roboczej. Należy zachować ścisłą jednolitość w przypadku w pełni załadowanego produktu. Układy scalone pod napięciem generują znaczne, zlokalizowane ciepło podczas aktywnych procedur dynamicznego wypalania. Solidna dynamika przepływu powietrza zapewnia równomierne rozproszenie ciepła we wszystkich strefach. Wentylatory o dużej prędkości i niestandardowe przegrody zapobiegają tworzeniu się lokalnych gorących punktów. Bez odpowiedniego przepływu powietrza elementy centralne przegrzewają się i przedwcześnie ulegają awariom.
Kontrola wilgoci i mechanika rozmrażania
Szybkie fazy chłodzenia stwarzają poważne ryzyko kondensacji w zespołach elektronicznych. Nagromadzenie wilgoci na wrażliwych elementach natychmiast zakłóca elektryczne sygnały testowe. Zaawansowane mechanizmy kontroli wilgoci zapobiegają kosztownym zniszczeniom partii testowych. Zintegrowane systemy oczyszczania azotu w sposób ciągły wypierają tlen i wilgotne powietrze. Zaawansowane możliwości oczyszczania suchym powietrzem służą jako obowiązkowe kryteria oceny podczas zakupów. Utrzymują bardzo niski punkt rosy podczas agresywnych profili przejścia termicznego. Wydajna mechanika odszraniania chroni wewnętrzne wężownice chłodzące przed gromadzeniem się lodu. Lód ogranicza przepływ powietrza, niszcząc równomierność termiczną wymaganą do ścisłej zgodności.
Rejestrowanie danych, bezpieczeństwo i ścieżki audytu
Możliwości oprogramowania łączą się bezpośrednio z codzienną rzeczywistością dotyczącą zgodności. Klienci z branży motoryzacyjnej i lotniczej nieustannie wymagają rygorystycznego dowodu wykonania testów. Aby pomyślnie przetrwać zewnętrzne audyty jakości, potrzebujesz niezmiennych dzienników cyfrowych. Kontrolery muszą natywnie oferować interfejsy zgodne z wymogami 21 CFR część 11. Ta funkcja bezpiecznie śledzi logowanie użytkowników, zmiany parametrów i potwierdzenia alarmów. Zdecydowanie zaleca się bezpośrednią integrację z systemem realizacji produkcji w Twoim zakładzie. Łączność MES automatyzuje pobieranie receptur i całkowicie zapobiega błędom ręcznego wprowadzania danych przez operatora.
Realia wdrożeniowe i ryzyko związane z przyjęciem
Ograniczenia użyteczności obiektu
Wdrożenie wysokowydajnego sprzętu testowego wymaga starannego planowania obiektu i modernizacji infrastruktury. Wiele zespołów przeocza te typowe niedopatrzenia wdrożeniowe do czasu nadejścia dnia dostawy.
Nieodpowiednie zaopatrzenie w wodę lodową: Skraplacze chłodzone wodą wymagają do prawidłowego działania określonych prędkości przepływu i temperatur.
Niewystarczająca infrastruktura elektryczna: sprężarki o szybkim narastaniu pobierają ogromne skoki natężenia prądu w fazach rozruchu.
Problemy z prowadzeniem wydechu: Systemy ciekłego azotu lub sprężonego powietrza wymagają bezpiecznych, dedykowanych ścieżek wentylacyjnych.
Limity obciążenia podłogi: Przemysłowe jednostki testowe z łatwością ważą tysiące funtów przy pełnym obciążeniu.
Przed złożeniem zamówienia na sprzęt należy przeprowadzić audyt infrastruktury budynku.
Dryft kalibracyjny i konserwacja
Ekstremalne temperatury bezlitośnie karzą wrażliwe czujniki i elektronikę sterującą. Dryft czujnika stanowi trudną rzeczywistość w ciągłych operacjach produkcyjnych. Nawet termopary klasy premium tracą dokładność po tysiącach cykli szoku termicznego. Nieskalibrowane przebiegi mogą spowodować natychmiastowe unieważnienie tygodni kosztownych danych testowych. Aby chronić integralność danych, należy wdrożyć agresywne harmonogramy konserwacji zapobiegawczej. Rutynowa kalibracja wielopunktowa weryfikuje dokładność w całym spektrum roboczym. Proaktywna wymiana części zapobiega nagłym awariom podczas krytycznych przebiegów kwalifikacyjnych produktu. Umowy serwisowe często pozwalają firmom zaoszczędzić pieniądze, zapobiegając katastrofalnym awariom sprzętu.
Bezpieczeństwo operatora i ergonomia
Środowiska testowe stwarzają liczne zagrożenia fizyczne dla pracowników laboratorium. Operatorzy często mają do czynienia z niezwykle ciężkimi urządzeniami i gęsto obciążonymi płytkami drukowanymi. Procedury załadunku i rozładunku rutynowo narażają je na niebezpieczne ekstremalne temperatury. Bez odpowiednich protokołów bezpieczeństwa poważne oparzenia i odmrożenia stanowią realne ryzyko. Niezawodne blokady uniemożliwiają otwarcie drzwi podczas aktywnych profili testowych. Zautomatyzowane wózki załadunkowe zmniejszają urazy związane z obciążeniem związanym z podnoszeniem ciężkich ładunków. Ergonomiczne rozmieszczenie sterownika zapewnia technikom wygodną codzienną obsługę sprzętu. Przyciski zatrzymania awaryjnego muszą być łatwo dostępne pod każdym kątem.
Logika tworzenia krótkiej listy: tworzenie ram zakupów sprzętu
Rentowność dostawcy i lokalna łatwość serwisowania
Imponujące specyfikacje sprzętu nic nie znaczą, jeśli maszyna jest uszkodzona. Radzimy agresywnie stosować rabaty dostawcom, którym brakuje regionalnych inżynierów serwisu. Przestój komory natychmiast wstrzymuje rurociągi uwalniające produkty, powodując ogromne wąskie gardła w przychodach. Międzynarodowa wysyłka części zamiennych powoduje niedopuszczalne opóźnienia w harmonogramach produkcji. Lokalna łatwość serwisowania gwarantuje szybki czas reakcji w przypadku nieuniknionej awarii krytycznych komponentów. Prawdziwe partnerstwo z dostawcami zapewnia maksymalny czas pracy i ciągłą zgodność z przepisami. Gwarantowane czasy reakcji na żądanie zapisane bezpośrednio w umowach dotyczących poziomu usług.
Testowanie koncepcji
Nigdy nie kupuj sprzętu testującego wyłącznie w oparciu o obietnice zawarte w błyszczących broszurach. Obliczenia teoretyczne rzadko pokrywają się z rzeczywistością fizyczną na hali produkcyjnej.
Zażądaj kompleksowych testów próbek od wybranych dostawców sprzętu.
Wyślij konkretny ładunek produktu do dedykowanego laboratorium aplikacyjnego.
Uruchom niestandardowy profil odpowiadający dokładnie Twoim wymaganiom standardu JEDEC.
Sprawdź rzeczywiste szybkości przejścia i czasy odzyskiwania za pomocą niezależnych rejestratorów danych.
Przeanalizuj równomierność termiczną na zewnętrznych krawędziach desek.
To badanie sprawdzające koncepcję gwarantuje, że system poradzi sobie z Twoją unikalną masą termiczną. Eliminuje to kosztowne domysły nieodłącznie związane z teoretycznymi obliczeniami wydajności.
Wniosek
System komór do badań środowiskowych półprzewodników działa jako mechanizm ścisłej zgodności. To nigdy nie jest zwykłe urządzenie laboratoryjne do prostego ogrzewania. Strategie zaopatrzenia muszą stawiać na pierwszym miejscu długoterminowe partnerstwa z dostawcami, a nie podstawowe arkusze specyfikacji. Przed podpisaniem zamówienia należy zażądać weryfikowalnych danych dotyczących wydajności ładunku. Niezawodna, długoterminowa łatwość serwisowania gwarantuje, że proces wydawania produktów nigdy nie zostanie nieoczekiwanie zatrzymany. Natychmiast przeprowadź audyt bieżącego wyposażenia obiektu, aby odkryć ukryte przeszkody we wdrożeniu. Już dziś zaplanuj dokładnie swoją dokładną matrycę testów JEDEC i AEC-Q. Wykonaj te krytyczne kroki, zanim zwrócisz się do dostawcy z prośbą o formalną wycenę sprzętu.
Często zadawane pytania
P: Jaka jest różnica między komorami szoku termicznego a komorami z cyklicznymi zmianami temperatury?
Odp.: Szok termiczny natychmiast przenosi produkt pomiędzy oddzielnymi strefami ekstremalnych temperatur za pomocą mechanicznego kosza. Ten szybki transfer powoduje intensywny, nagły stres. Cykliczne zmiany temperatury utrzymują produkt w pozycji stacjonarnej w jednej strefie. Wewnętrzna temperatura komory wzrasta i spada w kontrolowanym, stopniowym tempie, powodując zmęczenie.
P: W jaki sposób masa ładunku wpływa na zgodność z JEDEC w komorach testowych?
Odp.: Obciążenia o dużej gęstości pochłaniają ogromne ilości energii cieplnej. Absorpcja ta znacznie wydłuża okresy regeneracji i czasy rampy przejściowej. Specyfikacje należy sprawdzić w odniesieniu do określonej masy termicznej załadowanych płyt. Zapewnia to spełnienie rygorystycznych wymagań JEDEC dotyczących czasu i temperatury bez niezaliczania audytów.
P: Czy standardowe, gotowe komory są wystarczające do testowania samochodowych układów scalonych?
O: Rzadko. Normy motoryzacyjne, takie jak AEC-Q100, wymagają rozszerzonych zakresów temperatur i znacznie bardziej rygorystycznej jednorodności termicznej. Te agresywne wymagania często wymagają niestandardowego mocowania i zwiększonej wydajności chłodzenia. Często będziesz potrzebować zaawansowanych systemów oczyszczania azotem, aby zapobiec kondensacji podczas szybkich profili testów samochodowych.