Les pannes prématurées sur le terrain des composants électroniques, photovoltaïques et des encapsulants entraînent de graves coûts financiers et de réputation. Les fabricants modernes ne peuvent pas se permettre des pannes inattendues sur le terrain. Ils nécessitent une fiabilité garantie des produits dans des conditions extrêmes. Pour y parvenir, les ingénieurs s’appuient sur le test Double 85. Nous définissons ce protocole comme un maintien de 85 °C et 85 % d'humidité relative. Il fonctionne comme le test de vieillissement accéléré standard ultime de l’industrie. Il détermine de manière fiable la résistance à l’humidité et la durabilité à long terme.
Nous avons créé cet article pour fournir un cadre fondé sur des preuves pour exécuter correctement le test. Vous apprendrez à comprendre des critères d’évaluation complexes. De plus, nous vous guiderons dans la sélection du bon équipement de test. La maîtrise de ces éléments garantit que vos produits survivent aux environnements difficiles et répondent à des normes de conformité strictes.
Points clés à retenir
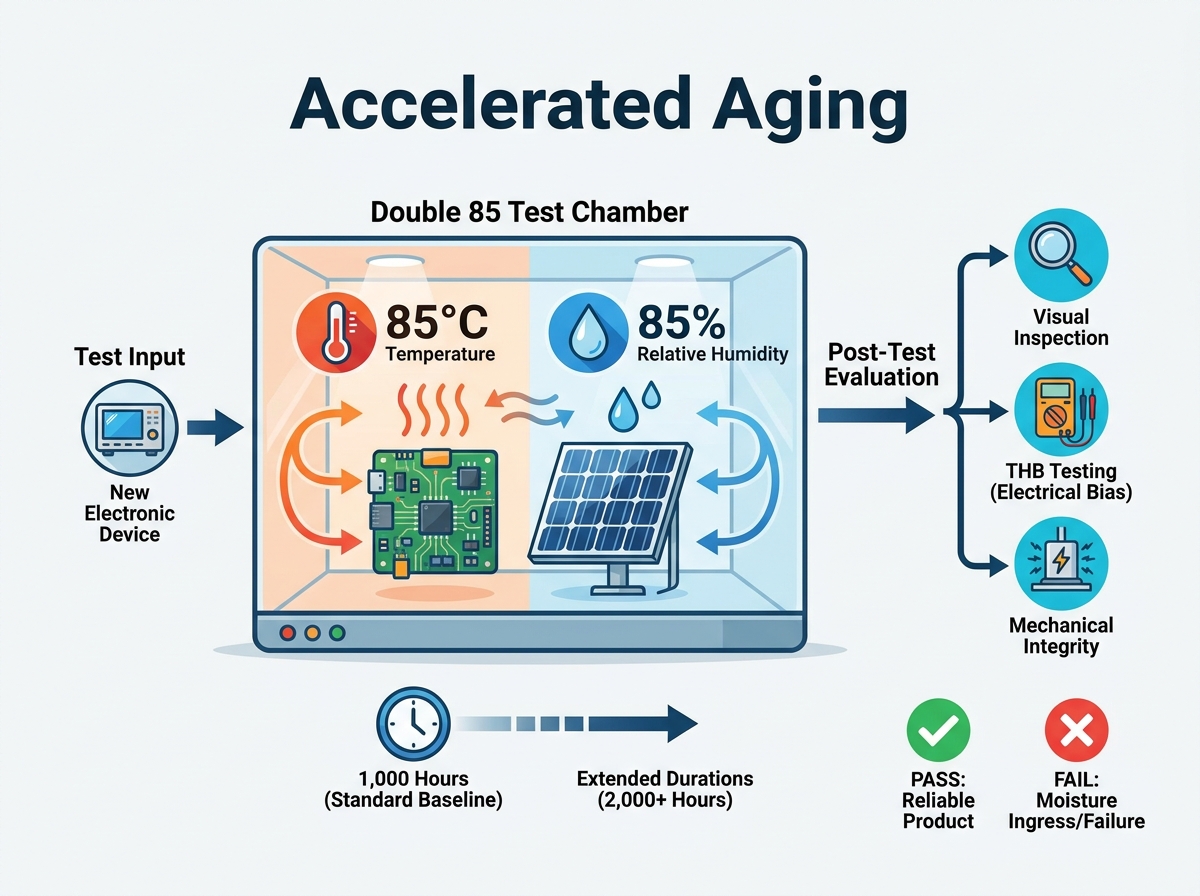
Paramètres de base : Le test Double 85 maintient 85 °C et 85 % d'humidité relative, simulant un stress environnemental sévère pour accélérer la pénétration et la dégradation de l'humidité.
Repères de durée : Bien que 1 000 heures soit la norme de base pour de nombreuses industries, les durées varient en fonction de cadres de conformité spécifiques (par exemple, JEDEC, CEI).
Précision de l'évaluation : des résultats significatifs nécessitent des évaluations post-test précises, y compris des tests de biais de température et d'humidité (THB) pour surveiller la dégradation électrique sous charge.
Impératifs en matière d'équipement : L'exécution d'un test continu de plus de 1 000 heures nécessite une chambre de test spécialisée avec des sécurités intégrées pour les coupures de courant, la dérive du capteur et la pureté de l'eau.
L’analyse de rentabilisation des tests Double 85 : normes et conformité
La pénétration de l'humidité détruit rapidement les composants sensibles. Les molécules d'eau pénètrent dans les fissures microscopiques des enveloppes de protection. Ils provoquent un délaminage important entre les couches de polymère. L'humidité corrode également les traces métalliques microscopiques sur les cartes de circuits imprimés (PCB). Au fil du temps, cela crée des courts-circuits électriques. Le test Double 85 isole délibérément l’humidité comme principal mécanisme de défaillance. Cela force ce processus de dégradation précis dans un environnement contrôlé. Cela crée une base de référence hautement mesurable. Les fabricants utilisent cette référence pour valider les garanties des produits.
Les industries s'appuient sur des cadres stricts pour normaliser ces tests. Le respect de normes reconnues prouve votre autorité sur le marché. Cela montre aux clients que vous prenez la fiabilité au sérieux. Les cadres industriels les plus courants comprennent :
Semi-conducteurs et électronique : les ingénieurs suivent JEDEC JESD22-A101. Cela dicte le test de durée de vie du biais de température et d’humidité (THB). Il garantit que les micropuces survivent à une chaleur humide et soutenue lorsqu'elles sont alimentées.
Solaire et photovoltaïque : les panneaux solaires sont exposés à des dizaines d’années d’exposition en extérieur. Les fabricants utilisent la CEI 61215 pour évaluer les effets de la chaleur humide sur les modules photovoltaïques.
Automobile et adhésifs : les constructeurs automobiles élaborent des normes OEM personnalisées. Ils testent les composés d’enrobage et les revêtements conformes sous des contraintes sévères.
Vous devez définir des critères de réussite clairs avant le début des tests. La réussite du test Double 85 implique une forte probabilité de survie. Cela prouve que votre produit peut supporter les conditions de terrain attendues. Cela confirme que l'appareil résiste aux pannes induites par l'humidité. L’obtention de ces résultats justifie la mise sur le marché et protège la réputation de votre marque.
Durées de test standard : aligner le temps sur les attentes du cycle de vie
La durée des tests varie considérablement en fonction de votre catégorie de produits. Vous devez aligner le calendrier des tests sur les attentes réelles du cycle de vie. Définir une durée incorrecte fait perdre du temps ou passe à côté de défauts critiques.
La référence de 1 000 heures
La plupart des industries acceptent 1 000 heures comme référence universelle. Cela équivaut à environ 42 jours de tests ininterrompus. Il s’agit du seuil standard pour établir la fiabilité de base. Une exécution de 1 000 heures imite efficacement des années d’exposition environnementale extérieure. Si un composant survit à cette durée, il fonctionne généralement bien dans des conditions de terrain difficiles.
Durées prolongées (2 000 à 3 000 heures)
Certaines applications exigent une fiabilité exceptionnellement élevée. Vous verrez des durées de test prolongées dans les dispositifs aérospatiaux et médicaux. Les panneaux solaires haut de gamme bénéficiant d’une garantie de 25 ans nécessitent également des tests plus longs. Ces objets doivent subir 2 000 à 3 000 heures d'exposition constante. Les durées prolongées révèlent des défauts matériels cachés. Ils mettent en évidence des dégradations chimiques à action lente.
Durées plus courtes (500 heures)
Tous les produits ne nécessitent pas 42 jours de tests. L'électronique grand public utilise souvent des durées plus courtes de 500 heures. Les cycles de prototypage rapide bénéficient également de temps de test réduits. Les tests prolongés créent de graves goulots d'étranglement au début du développement du produit. Un test de 500 heures met rapidement en évidence les défauts fondamentaux de conception. Vous pouvez ensuite corriger ces défauts avant de vous engager dans une exécution complète de 1 000 heures.
Le facteur de décision
La durée du test dicte directement votre capacité de test. Un seul test de 1 000 heures immobilise l’équipement pendant six semaines. Des tests plus longs nécessitent une planification logistique sérieuse. Vous devez choisir votre stratégie de test avec soin. Soit vous comptez sur des tests en laboratoire externalisés, soit vous achetez un équipement interne de grande capacité. L'externalisation fonctionne bien pour les besoins peu fréquents. Les tests internes permettent un meilleur contrôle pour une production continue.
Durées typiques des tests Double 85 par application industrielle
Industrie/Type de produit | Durée standard | Objectif principal du test |
|---|---|---|
Electronique grand public | 500 heures | Vérification rapide des revêtements de protection et des joints de base des PCB. |
Semi-conducteurs standards | 1 000 heures | Conformité de base JEDEC pour la résistance à l’humidité. |
Composants automobiles | 1 000 à 2 000 heures | Vérification des composés d’enrobage dans des conditions sous hotte. |
Panneaux solaires haut de gamme | 2 000 à 3 000 heures | Simulation de plus de 25 ans d’exposition à la chaleur humide extérieure. |
Méthodes d’évaluation : mesurer la dégradation et le succès
L'exécution du test n'est que la première étape. Des résultats significatifs nécessitent des méthodes d’évaluation précises. Vous devez mesurer avec précision le niveau exact de dégradation.
Test de biais de température et d'humidité (THB)
L’exposition passive ne raconte pas tout. Le test THB applique une polarisation électrique active pendant le test. Vous fournissez une tension continue au composant. Cela simule un fonctionnement actif réel. La tension appliquée accélère rapidement la corrosion galvanique. Il force les métaux conducteurs à migrer à travers les isolants. Les tests THB restent essentiels pour évaluer la fiabilité électrique active.
Inspection visuelle et microscopique
Vous devez effectuer des inspections visuelles approfondies après exposition. Les ingénieurs utilisent des microscopes de grande puissance pour détecter les dommages cachés. Vous devez rechercher un délaminage entre les couches de substrat. Vérifiez les revêtements protecteurs pour déceler des cloques ou des fissures. Notez toute réversion du composé d’empotage, où les résines solides deviennent molles. Enfin, repérez toute croissance de dendrite entre les traces électriques.
Mesures de performances électriques
L'humidité modifie fondamentalement les propriétés électriques. Vous devez mesurer soigneusement la résistance d’isolation. Une humidité élevée entraîne souvent une dégradation de l’isolation. Ensuite, testez le courant de fuite entre les composants. Une fuite excessive indique une forte pénétration d’humidité interne. Enfin, vérifiez la rigidité diélectrique globale. Un diélectrique compromis entraîne une défaillance catastrophique immédiate sur le terrain.
Intégrité mécanique
La chaleur humide affaiblit considérablement les liaisons structurelles. Vous devez évaluer l’intégrité mécanique des adhésifs. Effectuer des tests de résistance au cisaillement sur les joints collés. Effectuer des tests de résistance au pelage sur les stratifiés. Une exposition prolongée à 85/85 détruit souvent les adhésifs faibles. La vérification de la résistance mécanique garantit que le produit tient physiquement ensemble.
Critères d'évaluation clés pour la sélection d'une chambre d'essai double 85
L’exécution d’un test de plus de 1 000 heures nécessite un équipement de test spécialisé. Les chambres environnementales standard échouent souvent sous des contraintes extrêmes et continues. Vous devez évaluer l’équipement selon des critères stricts d’endurance.
Stabilité et uniformité à long terme
Les fluctuations de température et d'humidité ruinent les données de test. Le La chambre d'essai Double 85 doit maintenir des conditions précises. Il doit maintenir ±0,5°C et ±2,5% HR en permanence. Il doit maintenir cette uniformité en continu pendant plus de 1 000 heures. Le système doit fonctionner sans aucune intervention manuelle. Une stabilité parfaite garantit des résultats reproductibles et fiables.
Purification et gestion de l'eau
L’eau du robinet détruit les générateurs d’humidité. L'eau du robinet contient des minéraux. Ces minéraux créent une importante accumulation de tartre lors d’une ébullition continue. Le tartre détruit rapidement les éléments chauffants. Vous devez évaluer les chambres dotées de systèmes RO (osmose inverse) intégrés. La déminéralisation automatisée est absolument essentielle. Ces systèmes de purification permettent à la chambre de survivre en toute sécurité à des opérations continues de 40 jours.
Prévention de la condensation (anti-goutte)
Une humidité élevée crée de la condensation à l’intérieur de l’espace de travail. La condensation du plafond tombant sur les unités de test agit comme une anomalie destructrice. Les gouttes d'eau invalideront immédiatement un test de 1 000 heures. Vous devez rechercher des fonctionnalités anti-goutte spécialisées. Les fenêtres de visualisation chauffées empêchent la condensation sur la vitre avant. Les architectures de plafond internes inclinées éloignent les gouttelettes d’eau de vos échantillons de test.
Sécurité de l’enregistrement des données et de la conformité
Les auditeurs exigent une preuve absolue de conformité. Les enregistrements numériques doivent prouver le respect ininterrompu des paramètres 85/85. Vous avez besoin d’un enregistrement de données hautement sécurisé et crypté. Le système devrait exporter facilement des graphiques de tendances détaillés. De plus, des ports indépendants d’étalonnage des capteurs restent nécessaires. Ils permettent à des techniciens tiers de vérifier la précision du capteur sans perturber le câblage de la chambre.
Efficacité énergétique en régime permanent
Étant donné que la chambre fonctionne en permanence pendant des semaines, l’efficacité est extrêmement importante. L’efficacité du compresseur a un impact sur la stabilité opérationnelle. Une isolation thermique de haute qualité empêche les fuites de chaleur. Une bonne isolation réduit la contrainte constante exercée sur les éléments chauffants. Donner la priorité à l’efficacité en régime permanent garantit le bon fonctionnement de la machine. Il évite la surchauffe mécanique lors de longs cycles de test.
Réalités de mise en œuvre et risques d’échec courants
Même les meilleures stratégies de test sont confrontées aux réalités physiques. Les tests de longue durée présentent des risques opérationnels uniques. Vous devez anticiper ces risques pour éviter les exécutions de tests interrompues.
Dérive du capteur au fil du temps
Capteurs continus de dégradation de la chaleur et de l'humidité. Les mécanismes à bulbe humide/à bulbe sec sont confrontés à une contamination par l’eau. Les capteurs d’humidité capacitifs peuvent dériver sur 1 000 heures d’exposition continue. Un capteur à la dérive entraîne une surhumidification de l'espace de travail par la chambre.
Erreur courante : faire confiance à des capteurs non calibrés pendant une exécution complète de 42 jours sans vérification.
Atténuation : mettez en œuvre une vérification planifiée à mi-test. Vous devez également utiliser des configurations de capteurs redondantes pour recouper les lectures.
Coupures de courant
Une alimentation continue reste essentielle. Une panne de courant au 39e jour d’un test de 40 jours est catastrophique. Cela gâche des semaines de données coûteuses.
Erreur courante : brancher des chambres de longue durée sur des réseaux électriques non soutenus.
Atténuation : nécessiter des chambres dotées de modes de récupération automatisés. Ces systèmes enregistrent avec précision les temps d'arrêt spécifiques. Ils reprennent en toute sécurité le profil de test précis une fois le courant rétabli.
Contamination croisée
Les réactions chimiques se produisent à des températures élevées. Tester des polymères dégazants aux côtés de PCB sensibles dans la même chambre pose de graves problèmes. Les fumées de polymère contaminent les traces de PCB. Cela provoque de faux échecs.
Erreur courante : mélanger des adhésifs hautement réactifs avec des micropuces nues dans un seul lot de test.
Atténuation : appliquez des protocoles stricts d’isolation de charge. Ne mélangez jamais de matériaux incompatibles lors d'un fonctionnement de longue durée.
Conclusion
Une stratégie de test Double 85 réussie nécessite une planification méticuleuse. Cela repose également sur le respect de normes d’évaluation strictes et le déploiement d’équipements fiables. Vous devez isoler avec précision l’humidité en tant que mécanisme de défaillance. Vous devez évaluer soigneusement le THB, les fuites électriques et la résistance mécanique. De plus, vous devez utiliser des chambres de test capables d’une endurance extrême. L’équipement standard ne peut tout simplement pas survivre à 1 000 heures de chaleur humide continue.
Vos prochaines étapes devraient impliquer une analyse approfondie des capacités. Nous conseillons aux équipes d’ingénierie de calculer leurs heures de tests annuelles requises. Multipliez vos gammes de produits par vos durées de test cibles. Ce calcul vous aide à choisir entre utiliser des services de laboratoire externalisés ou acquérir une chambre de test interne. Si vous effectuez fréquemment des tests, investir dans un équipement dédié à haute stabilité vous garantit de conserver un contrôle total sur la fiabilité du produit.
FAQ
Q : Quelle est la différence entre un test Double 85 et un PCT (Pressure Cooker Test) ?
R : Le PCT utilise une pression élevée pour forcer l'humidité à pénétrer dans les composants beaucoup plus rapidement. Une analyse PCT se termine souvent en seulement 96 heures. Cependant, le test Double 85 reste plus représentatif des conditions réelles de terrain. Il permet d'obtenir des résultats fiables sans créer de modes de défaillance irréalistes provoqués par une pression extrême.
Q : Combien de jours dure un test Double 85 de 1 000 heures ?
R : Un test de 1 000 heures équivaut exactement à 41,6 jours de fonctionnement continu et ininterrompu. Il nécessite un équipement spécialisé conçu pour une endurance à long terme en régime permanent pour se terminer sans panne.
Q : Dois-je mettre mon appareil sous tension pendant un test 85/85 ?
R : Vous n'appliquez l'alimentation électrique que si vous suivez une norme de test biaisé (THB). Les tests impartiaux se concentrent uniquement sur la dégradation physique des matériaux. Des tests biaisés évaluent la fiabilité électrique active et accélèrent la corrosion galvanique.
Q : Une chambre environnementale standard peut-elle effectuer un test Double 85 ?
R : Oui, à condition qu’il possède des caractéristiques d’endurance spécifiques. Il doit être doté d'une purification automatisée de l'eau, de chaudières de grande capacité, de contrôles de stabilité à long terme et de mécanismes de prévention de la condensation requis pour les cycles de chaleur humide prolongés.