La simulation à haute altitude comporte des enjeux énormes pour l’ingénierie moderne. La défaillance de composants dans l'aérospatiale, l'avionique, les applications de batteries de véhicules électriques ou les emballages scellés entraîne des risques catastrophiques pour la sécurité des vols. Les chambres d'altitude de température standard disponibles dans le commerce ne parviennent souvent pas à répondre aux exigences de test strictes. Ils ont du mal à gérer les taux de pompage rapides requis pour les tests de décompression explosive. Ils n’ont pas la capacité de dissiper la chaleur sous forte charge dans des conditions de vide poussé. Ils manquent souvent la cible en matière de contrôle simultané de l’humidité. De plus, les unités standard ne disposent pas des protocoles de sécurité pour les tests dangereux requis pour les composants volatils. Vous avez besoin d’une solution ciblée et technique.
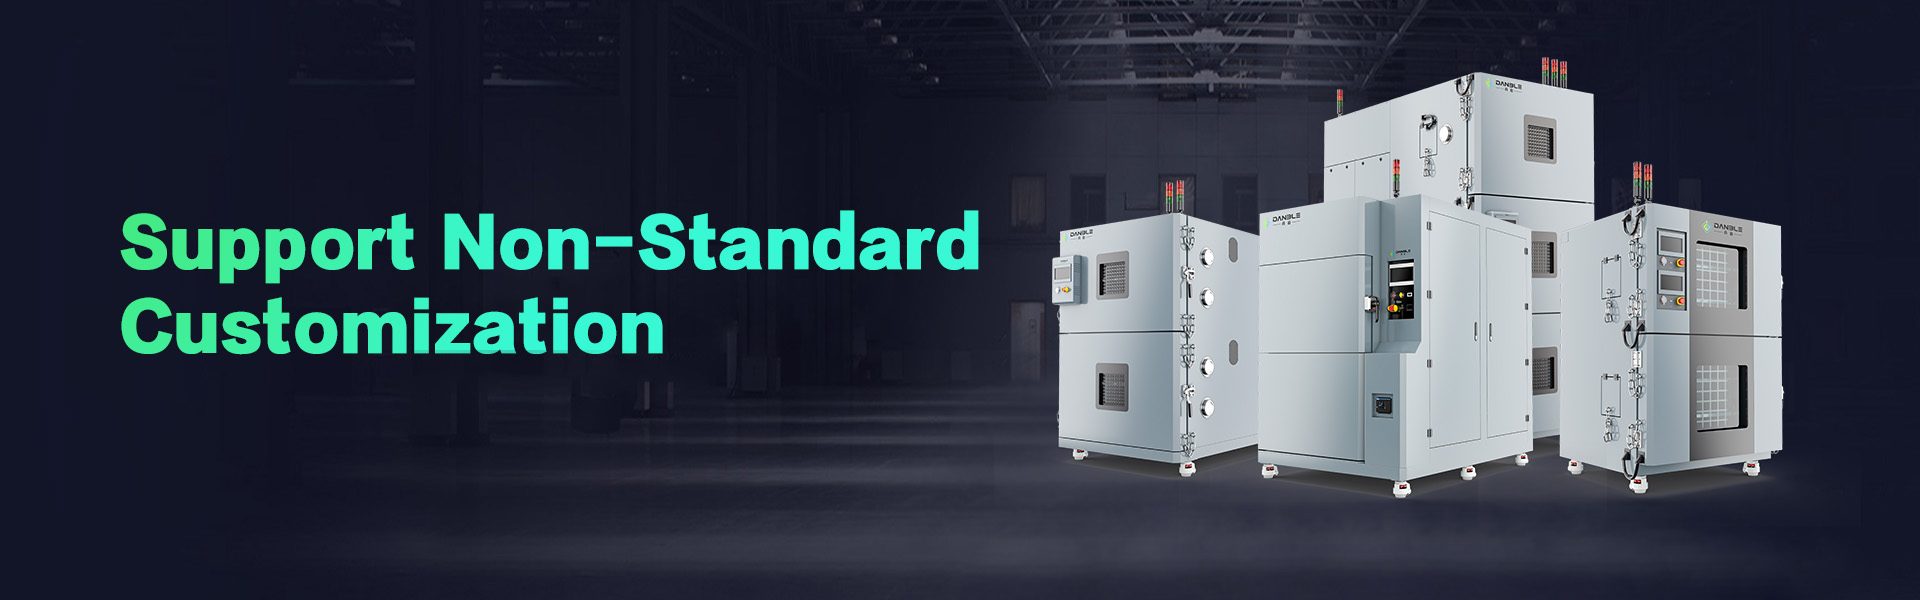
Spécification d'un La chambre de test d'altitude personnalisée résout ces lacunes critiques en matière de tests. Les spécifications précises du système de vide garantissent le strict respect des normes aéronautiques. Une capacité de refroidissement correcte gère des charges intenses sans surchauffe. Les fonctions de sécurité intégrées protègent votre installation et vos opérateurs des événements catastrophiques. Ce niveau de personnalisation garantit des tests environnementaux reproductibles, conformes et sûrs pour les composants fortement sollicités.
Dimensionnement du système de vide : pour atteindre des taux de pompage spécifiques, il faut adapter la technologie des pompes à vide (par exemple, à palettes rotatives, pompes sèches) au volume de la chambre, à la capacité d'altitude maximale et aux profils de simulation souhaités.
Gestion thermique et climatique : le transfert de chaleur par convection diminue à haute altitude ; les charges de refroidissement personnalisées doivent tenir compte des charges de test en direct à l'aide de plateaux thermiques spécialisés, tandis que les systèmes d'humidité en option doivent être conçus pour empêcher le givrage.
Atténuation des risques : les tests de composants volatils tels que les batteries lithium-ion nécessitent des options de sécurité intégrées, notamment un dispositif anti-explosion, une purge par gaz inerte et une extinction d'incendie conforme à la norme EUCAR pour garantir la sécurité des installations.
Table matières
Définir des objectifs de test pour la simulation à haute altitude
Identifier les normes et les profils de test de l'industrie
Lorsque vous créez un laboratoire d’essais pour des composants aérospatiaux, vous vivez et mourez selon les normes. La section 4 du RTCA DO-160 dicte les paramètres exacts de température et d'altitude pour l'avionique commerciale. La méthode MIL-STD-810 500 définit les tests à basse pression pour le matériel militaire. Ces documents imposent des cycles spécifiques de température, de pression et d'humidité auxquels les composants doivent survivre sans dégradation. Les exigences de capacité d'altitude maximale varient considérablement en fonction de l'application d'utilisation finale. Les composants des vols commerciaux nécessitent généralement des tests jusqu'à 30 000 ou 40 000 pieds. Les applications aérospatiales et de défense dépassent souvent 100 000 pieds, entrant ainsi dans le domaine du vide profond. Cette altitude maximale dicte directement l’architecture de vide requise. Vous devez cartographier ces profils avec précision avant de concevoir la chambre. Si un composant satellite doit fonctionner à 150 000 pieds, une pompe primaire standard ne vous y mènera pas. Vous devez spécifier les niveaux exacts de torr ou de millibar requis et concevoir le récipient pour gérer ce différentiel de pression spécifique.
Évaluation des limites des chambres d'altitude à température standard
Les modèles disponibles dans le commerce échouent souvent dans des environnements de test rigoureux. Ils présentent des dimensions spatiales inadéquates pour des assemblages volumineux et complexes tels que des réseaux de radars complets ou des batteries de véhicules électriques. Ils ne disposent pas d’une puissance de refroidissement suffisante pour les appareils à haute puissance fonctionnant sous vide. Les unités standard incluent rarement des traversées spécialisées pour les diagnostics complexes, l'alimentation en énergie haute tension ou le routage des signaux RF. Ils ont du mal à gérer simultanément des profils de température, d’altitude et d’humidité. Cette limitation conduit souvent au gel du serpentin de l’évaporateur ou à une défaillance du capteur pendant les cycles dynamiques. Une installation de test doit passer à un équipement personnalisé lorsque les unités standard compromettent la précision ou la sécurité des tests. Vous ne pouvez pas risquer des données faussées en raison de systèmes de contrôle environnemental inadéquats. Lorsque vous testez une charge vive de 5 kW à 50 000 pieds, une chambre standard surchauffera simplement la pièce et annulera le test. Vous avez besoin d’une solution personnalisée conçue spécifiquement pour répondre à ces exigences de masse thermique et de dissipation thermique.
Conception de systèmes à vide pour chambres d'altitude personnalisées
Types et sélection de pompes à vide
La sélection de la bonne pompe à vide est la base de la précision de la simulation. Vous ne pouvez pas simplement attacher une grosse pompe à une boîte en acier et vous attendre à un contrôle stable de l’altitude. Les pompes rotatives à palettes offrent des performances robustes pour les tests à altitude standard. Ils supportent bien les charges de gaz élevées, mais nécessitent un entretien régulier de l’huile et une filtration des gaz d’échappement. Les pompes à spirale sèche éliminent entièrement les risques de contamination par l’huile. Ils fonctionnent exceptionnellement bien pour les environnements de salle blanche ou les tests optiques sensibles où le retour d'hydrocarbures ruinerait l'article de test. Les surpresseurs Roots, ou pompes de surpression, aident à atteindre rapidement des pressions ultra-basses. Les ingénieurs combinent souvent une pompe d'appui à palettes rotatives avec un surpresseur Roots. Cette combinaison maximise la vitesse de pompage sur une large plage de pression, permettant des profils de décompression rapides.
Technologie de pompe à vide | Exigences d'entretien | Risque de contamination | Meilleure application |
|---|---|---|---|
Pompe à palettes rotative | Élevé (vidanges d'huile fréquentes, filtres d'échappement) | Modéré (retour du pétrole possible) | Simulation d'altitude standard, usage industriel intensif |
Pompe à défilement sec | Faible (remplacement du joint de pointe toutes les quelques années) | Zéro (fonctionnement sans huile) | Salles blanches, optique sensible, composants aérospatiaux |
Combinaison Booster de Racines | Modéré (Contrôles d'huile de boîte de vitesses) | Faible à modéré | Décompression rapide, simulation à ultra haute altitude |
Pompe turbomoléculaire | Faible (entretien des roulements) | Zéro | Simulation de l'espace lointain, composants satellites |
Calcul des taux de pompage par rapport au volume de la chambre
Le taux de pompage dépend d'une relation mathématique stricte entre le récipient et la pompe. Vous devez faire correspondre le volume de la chambre avec la capacité de déplacement de la pompe. Cela détermine le temps exact nécessaire pour atteindre votre pression cible. Les pertes de conductance dans les canalisations à vide réduisent également la vitesse de pompage efficace. Un tuyau trop étroit ou comportant trop de coudes étouffera la pompe. Le dégazage complique considérablement ce calcul lors des tests réels. Les échantillons de test et les matériaux de la chambre libèrent des gaz piégés sous vide. Ce dégazage ajoute une fuite virtuelle à l’ensemble du système. Cela a un impact direct sur l’efficacité du pompage et les niveaux de vide ultime. Les ingénieurs doivent surdimensionner la pompe à vide pour compenser ces variables. Des calculs précis garantissent que vous respectez de manière fiable les profils de simulation dynamique.
Voici la séquence standard pour calculer la capacité requise de la pompe :
Déterminez le volume interne total de la chambre, en soustrayant le volume de l’article à tester.
Identifiez la pression cible (par exemple, 10 Torr) et le temps requis pour l'atteindre (par exemple, 15 minutes).
Calculez la vitesse de pompage de base requise à l’aide des formules de vide standard.
Tenez compte des pertes de conductance provenant de la tuyauterie, des vannes et des pièges froids.
Estimez la charge de dégazage de l’article de test (les PCB, les plastiques et les composés d’enrobage dégazent fortement).
Appliquez un facteur de sécurité d’au moins 1,5 à la note finale requise en CFM ou en m3/h.
Contrôle de la pression, décompression rapide et précision de la simulation
Une régulation précise de la pression nécessite une intégration matérielle et logicielle avancée. Les vannes proportionnelles et les systèmes de contrôle PID en boucle fermée gèrent automatiquement le niveau de vide. Le système purge de l'air ambiant ou de l'azote pour maintenir un point de consigne spécifique contre la traction constante de la pompe à vide. La conversion des mesures de pression en équivalents d’altitude nécessite un étalonnage minutieux. Les lectures Torr, millibar ou Pascal se traduisent en pieds ou en mètres spécifiques basés sur des tables atmosphériques standard. Le maintien de la stabilité pendant les tests dynamiques est obligatoire pour la conformité. La chambre doit effectuer des tests de décompression rapides avec précision. Cela vérifie l’intégrité des composants scellés et de l’emballage. Une perte de pression soudaine simule une dépressurisation catastrophique de la cabine d’un avion. Le système de vide doit gérer cette expansion instantanée du volume sans caler ni perdre le contrôle du profil.
Contrôle de la température et de l'humidité sous vide
La physique du transfert de chaleur dans les environnements à basse pression
La densité de l’air diminue considérablement à haute altitude. Cette réduction limite presque entièrement le refroidissement par convection à l’intérieur de la chambre. Les ventilateurs de circulation ne peuvent pas déplacer suffisamment de masse d'air pour évacuer la chaleur de l'article testé. Cette réalité physique impose un changement complet dans les stratégies de gestion thermique. Vous devez plutôt compter sur le transfert de chaleur conducteur et radiatif. La conception de la chambre doit s’adapter à cette physique stricte du vide. Les systèmes de chauffage et de refroidissement par convection standard échoueront sous un vide poussé. Les ingénieurs doivent mettre en œuvre des mécanismes de refroidissement spécialisés pour protéger les articles testés. Si vous allumez un émetteur haute puissance à 80 000 pieds sans refroidissement conducteur, il fondra en quelques minutes.
Dimensionnement du système de réfrigération pour les charges de test sous tension
Les tests d’appareils alimentés génèrent une chaleur interne importante. L'avionique, les modules radar et les blocs-batteries agissent comme des charges de test en direct. Vous devez calculer soigneusement la puissance frigorifique requise. Le système de réfrigération doit contrecarrer ce rejet de chaleur sous vide. Les systèmes de réfrigération en cascade atteignent efficacement des températures ultra-basses. Ils utilisent plusieurs étages de compresseur et différents réfrigérants comme le R449A et le R508B. Les échangeurs de chaleur à plaques brasées transfèrent l'énergie thermique entre ces étages. Cette configuration maintient des points de consigne de température stricts malgré le rejet de chaleur sous charge vive. Vous devez dimensionner les compresseurs non seulement en fonction de la fuite de chaleur statique des parois de la chambre, mais également en fonction de la puissance calorifique dynamique de l'appareil testé.
Technologies de plateaux thermiques et de parois froides
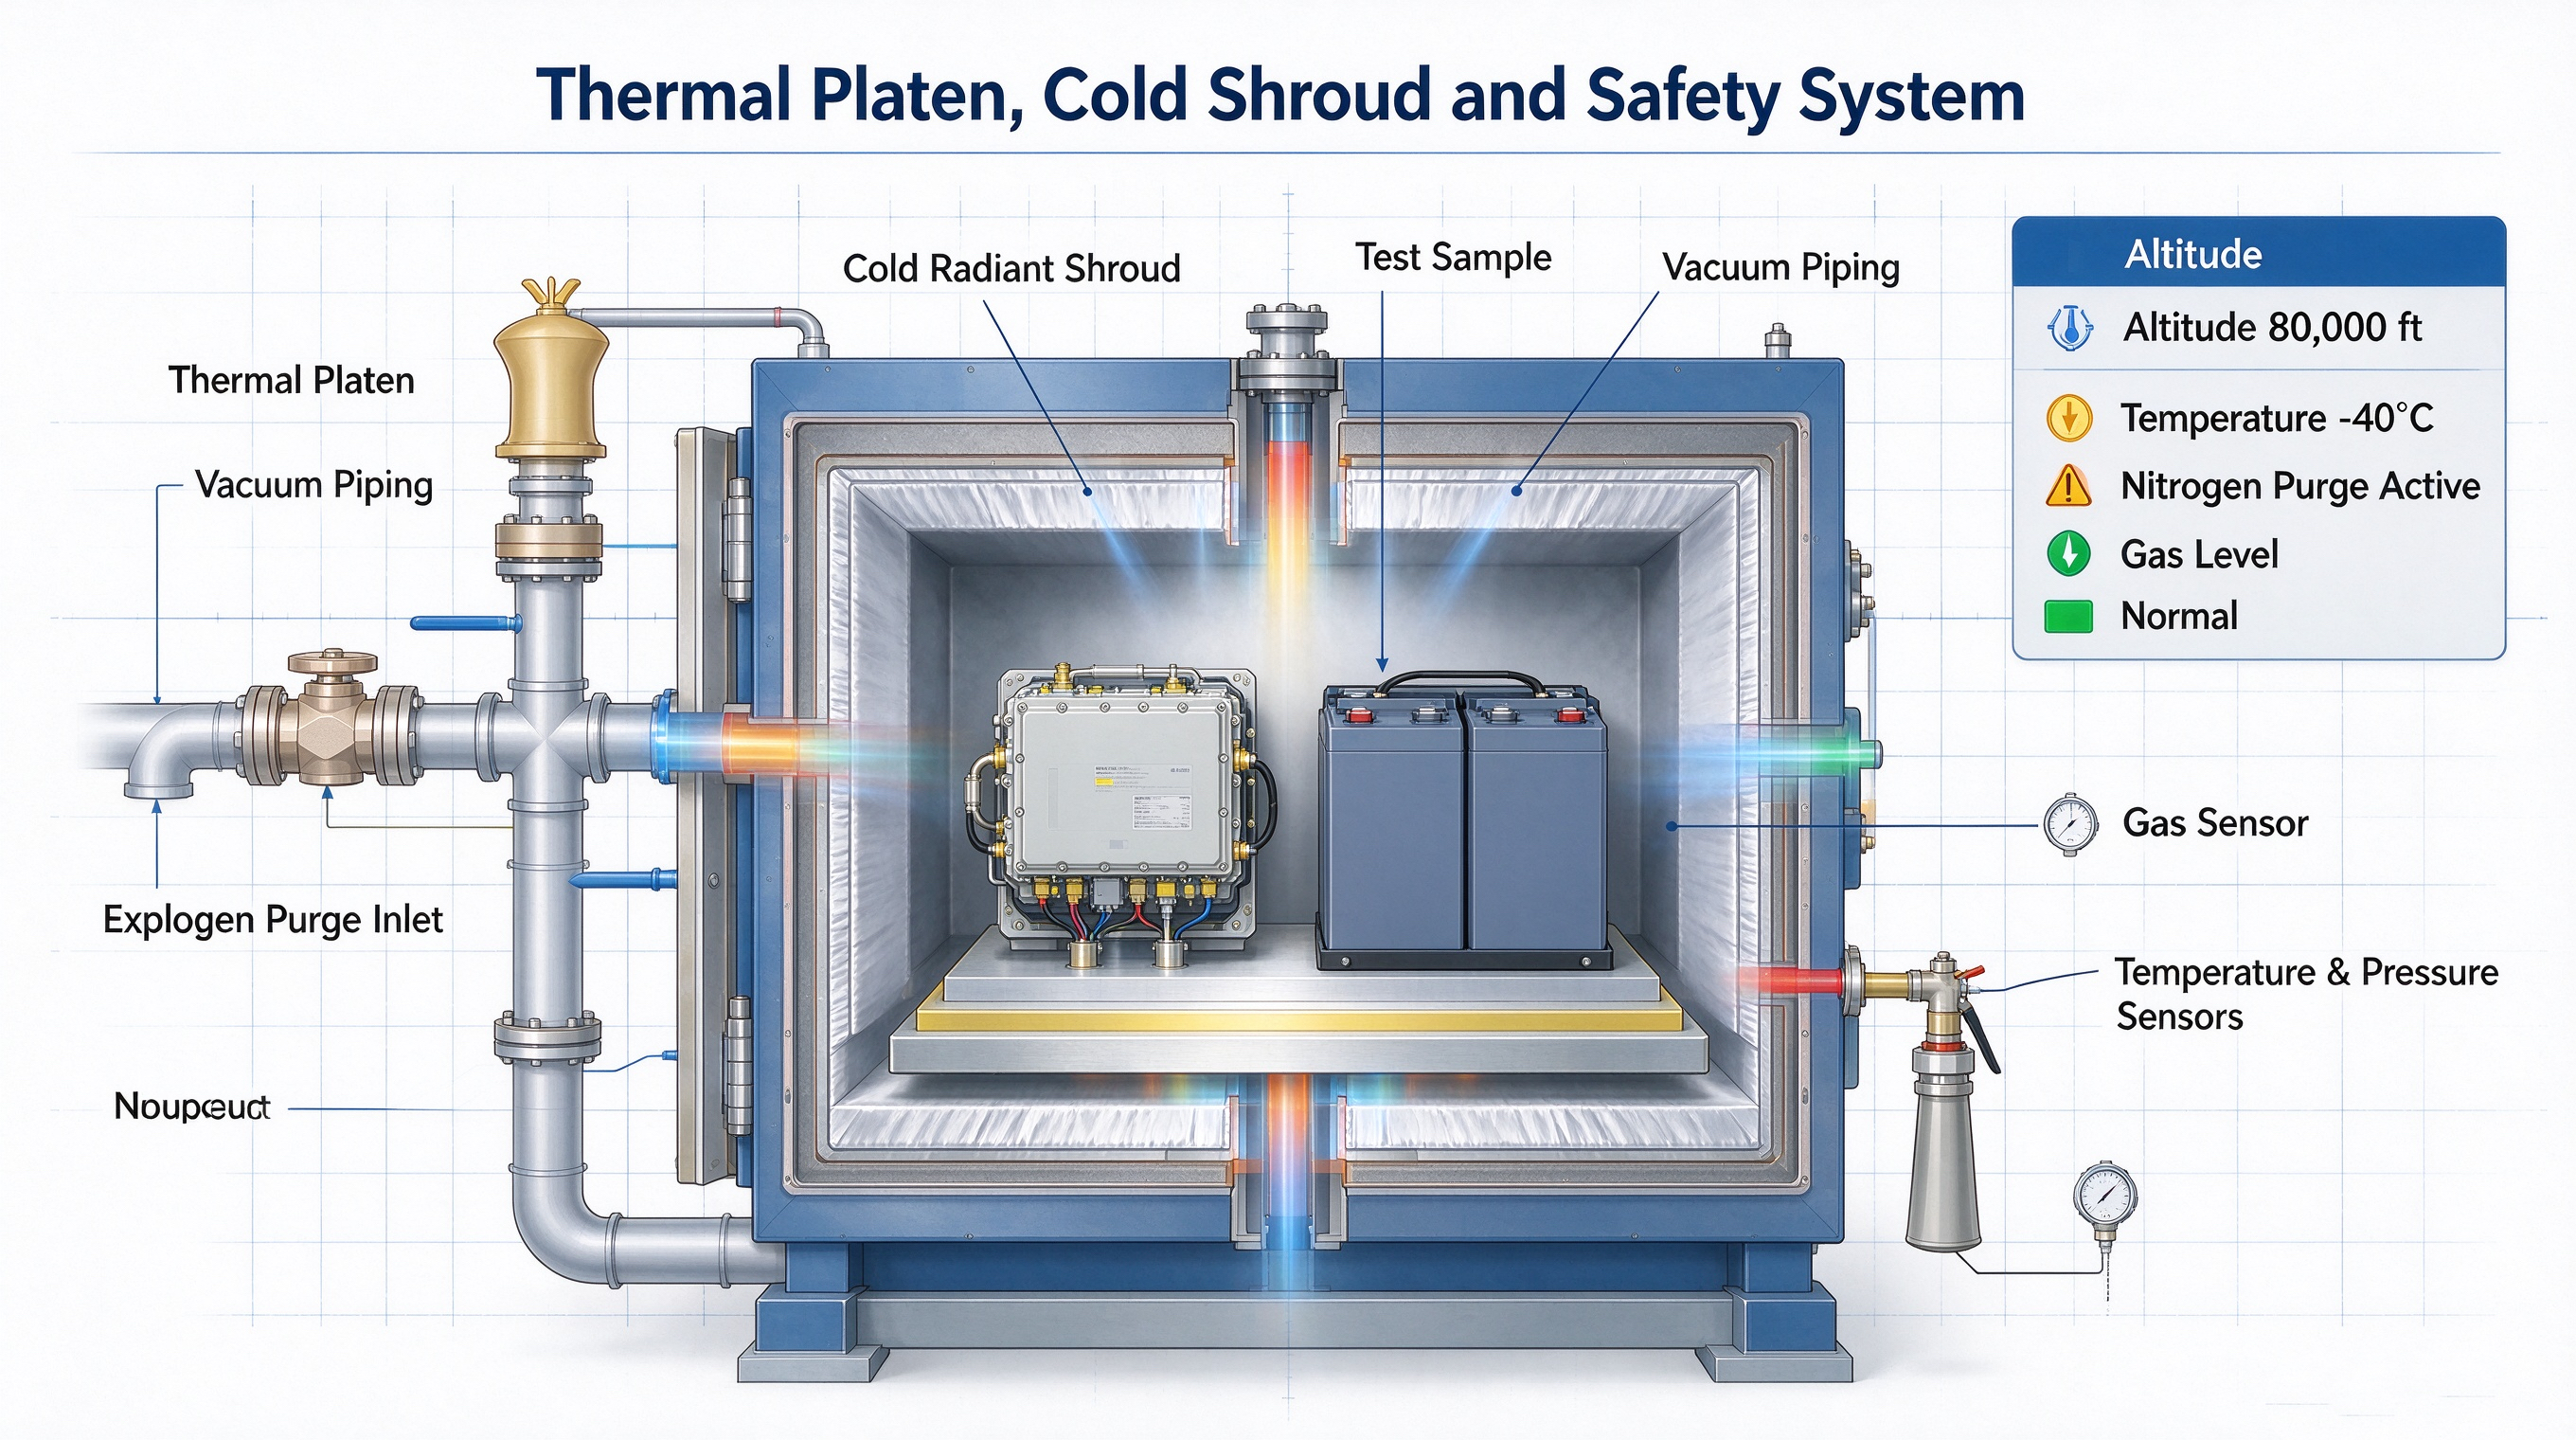
Les plateaux thermiques conducteurs assurent un refroidissement direct des composants alimentés. Vous montez l'article de test directement sur la surface du plateau métallique à l'aide de pâte thermique ou de tampons conducteurs. Le liquide de refroidissement ou le réfrigérant en expansion circule à travers l'intérieur du plateau. Cela élimine directement la chaleur, contournant le manque de transfert d’air par convection. Les configurations à parois froides, appelées carénages thermiques, offrent une autre solution. Ils simulent le dissipateur thermique radiant des environnements spatiaux lointains. Ils reproduisent également avec précision les conditions de vol à haute altitude. L'article testé rayonne son excès de chaleur directement vers ces parois froides. Ces carénages sont généralement peints avec une peinture noire à haute émissivité pour maximiser l'absorption de la chaleur rayonnante.
Intégration du contrôle de l'humidité en option pour la simulation du vide et du climat
L’introduction d’un contrôle simultané de la température, de l’altitude et de l’humidité est très complexe. L'humidité se comporte de manière imprévisible à basse pression atmosphérique. UN La chambre de test d’altitude personnalisée gère cette humidité avec soin. Il empêche la condensation indésirable sur les articles de test électroniques sensibles. Il arrête également le givrage destructeur sur les composants aéronautiques très sollicités. Des capteurs spécialisés de point de rosée à miroir réfrigéré surveillent l’environnement avec précision. Le système injecte de la vapeur atomisée ou élimine l'humidité pour maintenir des profils exacts. Les cycles de dégivrage doivent fonctionner de manière transparente pour éviter le blocage du serpentin de l’évaporateur. Si de la glace s'accumule sur les serpentins de refroidissement, le système perd sa capacité à contrôler la température, ce qui ruine le test.
Principales caractéristiques de sécurité pour les tests de composants exigeants
Tests de batterie et conformité au niveau de danger EUCAR
Tester les batteries lithium-ion nécessite des protocoles de sécurité stricts et sans compromis. Les températures extrêmes et l’altitude déclenchent des réactions chimiques volatiles à l’intérieur des cellules. Vous devez mapper les caractéristiques de la chambre personnalisée à des niveaux de risque EUCAR spécifiques. Le confinement de l’emballement thermique est une préoccupation majeure en matière d’ingénierie. La chambre doit résister aux pics de pression soudains provenant des cellules à ventilation rapide. Le renforcement structurel empêche une défaillance catastrophique de la chambre lors de ces événements explosifs. Des loquets robustes et des fenêtres de visualisation renforcées maintiennent l'intégrité structurelle. Vous ne pouvez pas mettre une batterie de 100 kWh dans une chambre standard et faire le vide ; le risque d’une explosion catastrophique est trop élevé.
Niveau de danger EUCAR | Description | Caractéristiques de sécurité requises pour la chambre |
|---|---|---|
Niveau 3 | Fuite (pas d'incendie ni de rupture) | Capteurs de détection de gaz, ventilation standard |
Niveau 4 | Ventilation (pas de feu) | Purge à l'azote, acheminement des gaz d'échappement robuste |
Niveau 5 | Incendie ou rupture | Suppression des incendies (CO2/brouillard d'eau), bouches de décharge contre les explosions |
Niveau 6 | Explosion | Renfort structurel lourd, verrous anti-explosion |
Ports de secours contre les explosions, purge de gaz et suppression des incendies
Les évents anti-explosion protègent l’infrastructure de l’installation contre la surpression. Les ingénieurs dimensionnent ces disques d’éclatement en fonction de leur force explosive potentielle. La purge à l'azote (GN2) joue un rôle essentiel dans la prévention des incendies. Il réduit la concentration d'oxygène à l'intérieur de l'espace de travail en dessous des seuils de combustion. Cela empêche l’inflammation des matières volatiles dégageant des gaz. Les systèmes intégrés d’extinction d’incendie ajoutent une autre couche de défense vitale. Les systèmes au dioxyde de carbone (CO2) ou au brouillard d’eau à haute pression fonctionnent bien ici. Ils éteignent rapidement les flammes sans détruire l’infrastructure du laboratoire environnante.
Verrouillages de sécurité et mécanismes de protection de l'opérateur
La sécurité de l'opérateur repose entièrement sur des systèmes de verrouillage à sécurité intégrée. Les verrouillages logiciels et matériels empêchent tout accès dangereux à la chambre pendant le fonctionnement. Ils empêchent physiquement les portes de s’ouvrir sous vide ou à des températures extrêmes. Des capteurs de surveillance indépendants et redondants suivent en permanence la température et la pression. Ils garantissent une validation continue de la sécurité des vols sans risque pour l’opérateur. En cas de défaillance des capteurs principaux, le système redondant déclenche un arrêt immédiat et sécurisé. Les capteurs de limite inférieure d'explosivité (LIE) détectent instantanément les accumulations de gaz dangereux. Ces capteurs se connectent directement au système de purge, inondant automatiquement la chambre d'azote si les niveaux de gaz augmentent.
Configuration du site et fiabilité des équipements à long terme
Ingénierie pour la fiabilité des tests à long terme
Investir dans une ingénierie personnalisée évite d’endommager les éprouvettes. Il garantit des tests reproductibles sur des années de fonctionnement continu en laboratoire. La sur-ingénierie de certains composants critiques réduit l’usure à long terme. L'amélioration de la capacité de la pompe à vide prolonge considérablement les intervalles d'entretien. Les joints de porte en silicone robustes maintiennent l’intégrité du vide sur des milliers de cycles. Des traversées spécialisées empêchent le développement de micro-fuites autour du câblage du capteur. Cette approche proactive garantit des opérations de laboratoire ininterrompues et une génération de données fiable. Une chambre bien conçue fonctionnera pendant des décennies ; un modèle mal spécifié passera la moitié de sa vie à attendre des pièces de rechange.
Exigences d’intégration des installations
Les chambres personnalisées nécessitent des mises à niveau spécifiques et robustes des installations. Vous devez fournir un service électrique triphasé à haute intensité pour les compresseurs en cascade. Des alimentations en eau glacée sont souvent nécessaires pour le fonctionnement du condenseur refroidi à l'eau. Les revêtements de sol renforcés supportent le poids physique massif des constructions en acier sur mesure. Le routage des gaz d’échappement gère les émissions de la pompe à vide et la ventilation de la purge d’azote en toute sécurité. Vous devez planifier ces exigences en matière d'installations lors de la phase de spécification initiale. Le fait de ne pas préparer les services publics de l’installation entraîne de graves retards d’installation.
Réalités de la maintenance et de l'étalonnage conforme aux normes ISO
Les systèmes de vide et de réfrigération personnalisés nécessitent des programmes de maintenance stricts. Les vidanges d'huile de la pompe à vide, le remplacement des joints et la vérification des fuites d'hélium sont obligatoires. L'étalonnage conforme à la norme ISO permet à votre installation de test d'être entièrement prête pour un audit. Les réseaux de capteurs hautement personnalisés nécessitent une vérification fréquente et documentée. Vous devez étalonner les transducteurs de pression et les thermocouples par rapport à des normes traçables. Cela garantit que vos données de simulation à haute altitude restent juridiquement défendables. Une maintenance préventive régulière évite les temps d'arrêt catastrophiques des équipements pendant les phases de tests critiques.
Conclusion
La spécification d’une chambre d’essai d’altitude personnalisée est une décision technique nécessaire. Les modèles standard ne peuvent pas simuler de manière sûre et précise des environnements à haute altitude pour des charges volatiles, à haute température ou scellées. Les solutions personnalisées fournissent les protocoles exacts de physique du vide, de gestion thermique et de sécurité requis pour une conformité rigoureuse. À l’avenir, prenez les mesures concrètes suivantes pour garantir la réussite du processus d’approvisionnement :
Vérifiez vos profils de test actuels par rapport aux limites de performances standard des chambres.
Calculez les exigences de dissipation thermique sous charge vive pour tous les articles de test alimentés.
Définissez les niveaux de danger EUCAR spécifiques si vous testez des batteries lithium-ion.
Cartographiez les capacités utilitaires de votre installation pour le refroidissement électrique triphasé et par eau réfrigérée.
Planifiez une consultation technique avec une équipe spécialisée en ingénierie du vide.
FAQ
Q : Quelle est l’altitude maximale qu’une chambre de test personnalisée peut simuler ?
R : Les chambres de test d'altitude personnalisées peuvent simuler des environnements dépassant 100 000 pieds. Les systèmes spécialisés à ultra-vide peuvent repousser ces limites encore plus loin pour les tests de composants de satellites dans l'espace lointain, atteignant des niveaux bien inférieurs à 10^-5 Torr selon la configuration de la pompe.
Q : Comment le dégazage affecte-t-il les performances de la pompe à vide ?
R : Le dégazage se produit lorsque des échantillons de test ou des matériaux de la chambre libèrent des gaz piégés sous vide. Cela agit comme une fuite virtuelle, augmentant la charge totale de gaz. Cela ralentit le taux de pompage et peut empêcher le système d'atteindre sa pression cible ultime si la pompe est sous-dimensionnée.
Q : Pouvez-vous effectuer des tests d’humidité sous vide poussé ?
R : Des tests simultanés d’humidité et d’altitude sont possibles mais très complexes. L'humidité se comporte de manière imprévisible à basse pression, risquant une condensation ou un gel rapide. Les chambres personnalisées utilisent des capteurs de point de rosée spécialisés, une injection précise de vapeur et des cycles de dégivrage avancés pour maintenir les profils d'humidité sans détruire l'article à tester.
Q : Quelles caractéristiques de sécurité sont requises pour tester les batteries lithium-ion en altitude ?
R : Les tests de batteries en altitude nécessitent des caractéristiques de sécurité conformes à la norme EUCAR. Ceux-ci incluent des disques d'éclatement anti-explosion, un renforcement structurel, une purge à l'azote pour éliminer l'oxygène, des capteurs de détection de gaz LIE et des systèmes d'extinction d'incendie intégrés comme le CO2 ou le brouillard d'eau à haute pression pour contenir les événements d'emballement thermique.
Q : Pourquoi les ventilateurs de convection standard tombent-ils en panne à haute altitude ?
R : À haute altitude, la densité de l’air diminue considérablement. Les ventilateurs à convection reposent sur le déplacement d’une masse d’air dense pour évacuer la chaleur des articles testés. Dans le vide, la masse d’air est insuffisante pour transporter la chaleur, ce qui rend les ventilateurs de convection inutiles et oblige à recourir au refroidissement par conduction ou par rayonnement.
Q : Quelle est la différence entre un FAT et un SAT ?
R : Les tests d'acceptation en usine (FAT) sont effectués dans les locaux du fabricant pour vérifier que la chambre répond aux spécifications techniques de base avant l'expédition. Des tests d'acceptation sur site (SAT) sont effectués dans vos installations après l'installation pour garantir que la chambre fonctionne correctement avec vos services publics et votre environnement spécifiques.